

Плазмова зварювання
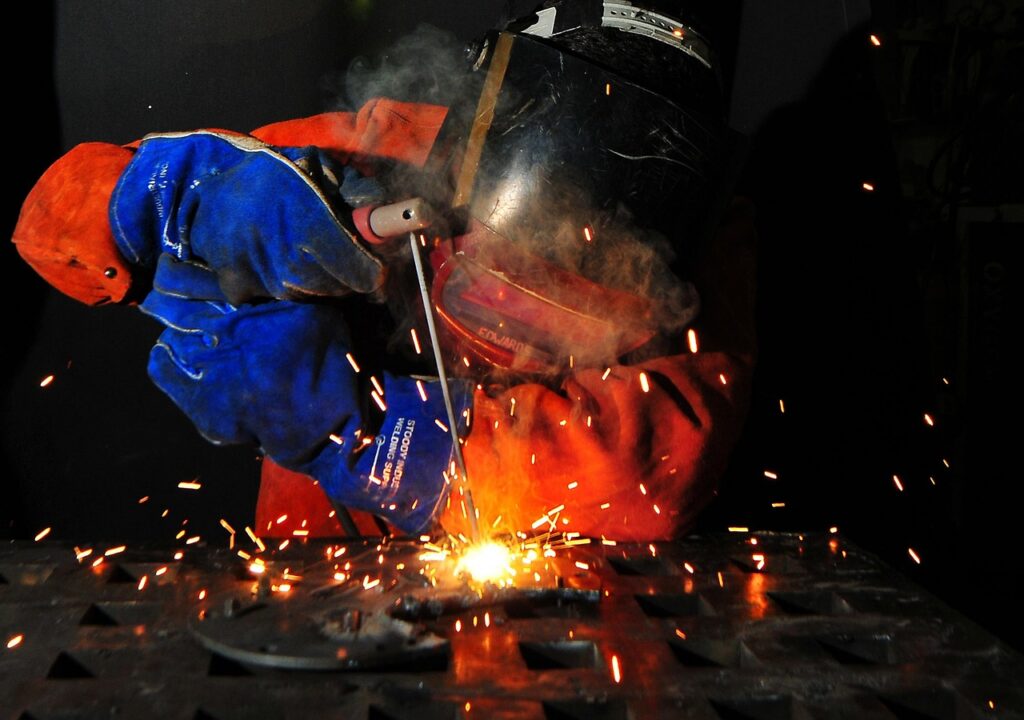
Плазмова зварка та різання металів досить тонке діло, і вимагає кваліфікованого підходу до справи.
Швидке розвиток галузей народного господарства викликає потребу більшого застосування спеціальних сталей. Обробка цих металів одна з найважчих і найменш продуктивних. Так само утруднена плазмова різання та зварювання деяких з цих металів.
Відомо, що для якісного застосування киснево-роздільної різання потрібно, щоб температура горіння в кисні була значно нижчою, ніж його плавлення. Цим властивістю не можуть володіти високолеговані метали, кольорові метали, чавуни. Через це виникла необхідність застосування і розробки такого способу різання, при якому поряд з якістю різання буде забезпечуватися висока продуктивність. Практика і дослідження показали, що це доступно при застосуванні газоелектричної різання, яка відрізняється від кисневої різання.
Кислородна різання є процесом вигоряння металів уздовж лінії, то плазмова – процесом місцевим розплавлення металу. Виникає питання, чому при різанні та зварюванні плазмовою струменем температура виходить 30 000 або 50 000 C. В дійсності нічого суперечливого немає. Температура стовпа залежить від багатьох факторів, і так само від інших пружних частинок. Чим їх більше, тим і температура вища.
В використанні плазмової зварювання часто для підняття температури використовують примусове стиснення. Ведуться роботи по перетворенню теплової енергії в електричну. Різання та зварювання з використанням тепла може проводитися в різних способах примусового стиснення. Суть технологічного процесу полягає в тому, що впливом тепла електроду метал розплавляється, а струя азоту, що витікає з мундштука, вона видаляє розплавлений метал з місця різання. Швидкість різання металів можна підвищити завдяки використанню газів з високим потенціалом іонізації. Це підвищення ефективної потужності через підвищення напруги на дузі. Так само для плазмової зварювання, різання застосовують головки різної конструкції. Робочі елементи однакові – це мундштук і вольфрамовий електрод.
В даний час в промисловості обробки металів застосовують різні головки, вони забезпечують зварювання та різання деталей не великої товщини. Для того, щоб головка нормально працювала, необхідно, щоб конструкція системи охолодження і наконечника забезпечували відведення тепла від внутрішніх стінок, а конструкція вузлів кріплення – відмінне центрування електрода в отворі в мундштуці.